Specificando una valvola di ritegno per il servizio del gas, acquirenti e ingegneri di solito si ritrovano intrappolati negli stessi tre punti: lo stile del corpo sbagliato, il materiale della sede sbagliato o una valutazione della molla che non corrisponde mai alla linea. Innanzitutto la risposta breve: per linee di gas pulite e asciutte, di solito è corretto un design oscillante o a doppia piastra; per le teste pozzo ad alta pressione e lo scarico del compressore dove la chiusura rapida è importante, vince il tipo lift (a pistone); e un design a freccette o flapper guadagna il suo posto solo dove la corsa è breve e lo spazio è stretto.
Tutto ciò che segue è dettaglio ingegneristico. Ma sono questi dettagli a decidere se la valvola dura dieci anni o si guasta alla prima escursione di pressione.
Cosa fa effettivamente una valvola di ritegno del gas e perché il gas è diverso
Una valvola di ritegno per gas è una valvola automatica: si apre sulla pressione differenziale creata dal fluido che scorre attraverso la linea e si chiude sulla pressione differenziale inversa, senza attuatore, senza alimentazione d'aria e senza segnale esterno.
Fallisce facilmente proprio perché è semplice. Il gas è comprimibile e un mezzo comprimibile fa vibrare il disco quando il flusso si avvicina al punto di chiusura. Su una linea del liquido, una valvola di ritegno a clapet leggermente sovradimensionata può solo essere rumorosa. Su una linea del gas, la stessa valvola può usurare il perno della cerniera nel giro di poche ore di funzionamento. Questo non è un difetto di progettazione; è il mezzo che si comporta come sempre fa un fluido comprimibile.
La seconda differenza è l'evento di chiusura. Una linea liquida decelera dolcemente il disco. Il gas no. Una volta stabilito il flusso inverso, il disco atterra sulla sede quasi istantaneamente e con un lungo percorso che produce un picco di pressione misurabile a monte. Ecco perché la pressione di cracking e la corsa del disco meritano un controllo molto più accurato sui gas che sui liquidi.
Tipi di valvole di ritegno per il servizio del gas
Quattro modelli coprono quasi tutte le applicazioni di gas e la prima decisione da prendere in considerazione è la velocità di chiusura, non la caduta di pressione. Decidi la velocità con cui il disco deve posizionarsi prima di confrontare qualsiasi altra cosa.
Valvole di ritegno a battente
Valvole di ritegno a battente are the most widely used pattern because they offer the best flow capacity and the lowest pressure drop — the disc swings on a hinge and stays fully open as long as flow remains forward.
Il loro punto debole è il tempo di risposta. Il disco deve percorrere un arco completo prima di riposizionarsi, quindi una valvola oscillante è una scelta sbagliata ovunque si possa sviluppare un flusso inverso rapido. Queste valvole vengono normalmente installate in posizione orizzontale, con la freccia di flusso fusa sul corpo allineata alla linea.
Le valvole a battente vibrano anche in posizione parzialmente aperta, quindi non sovradimensionate. Se la linea è DN80 ma il flusso effettivo è coperto da un DN50, installare il DN50 con riduttori anziché forzare una valvola DN80 in un servizio che non può tenere aperta.
 Valvola di ritegno a battente nella categoria Valvola di ritegno Pagina del prodotto per la valvola di ritegno a battente, pertinente quando si confrontano le vibrazioni del disco oscillante, i limiti di dimensionamento e i compromessi in termini di caduta di pressione con i design a doppia piastra. Visualizza il prodotto →
Valvole di ritegno a doppia piastra
Valvole di ritegno a doppia piastra use two spring-loaded half-discs and travel roughly half as far as a swing disc. They close considerably faster, which is why they dominate compressor discharge and gas transmission skids. The trade-off is a slightly restricted flow path and therefore a modestly higher pressure drop than a full-bore swing valve of the same size.
Valvole di ritegno di sollevamento e pistone
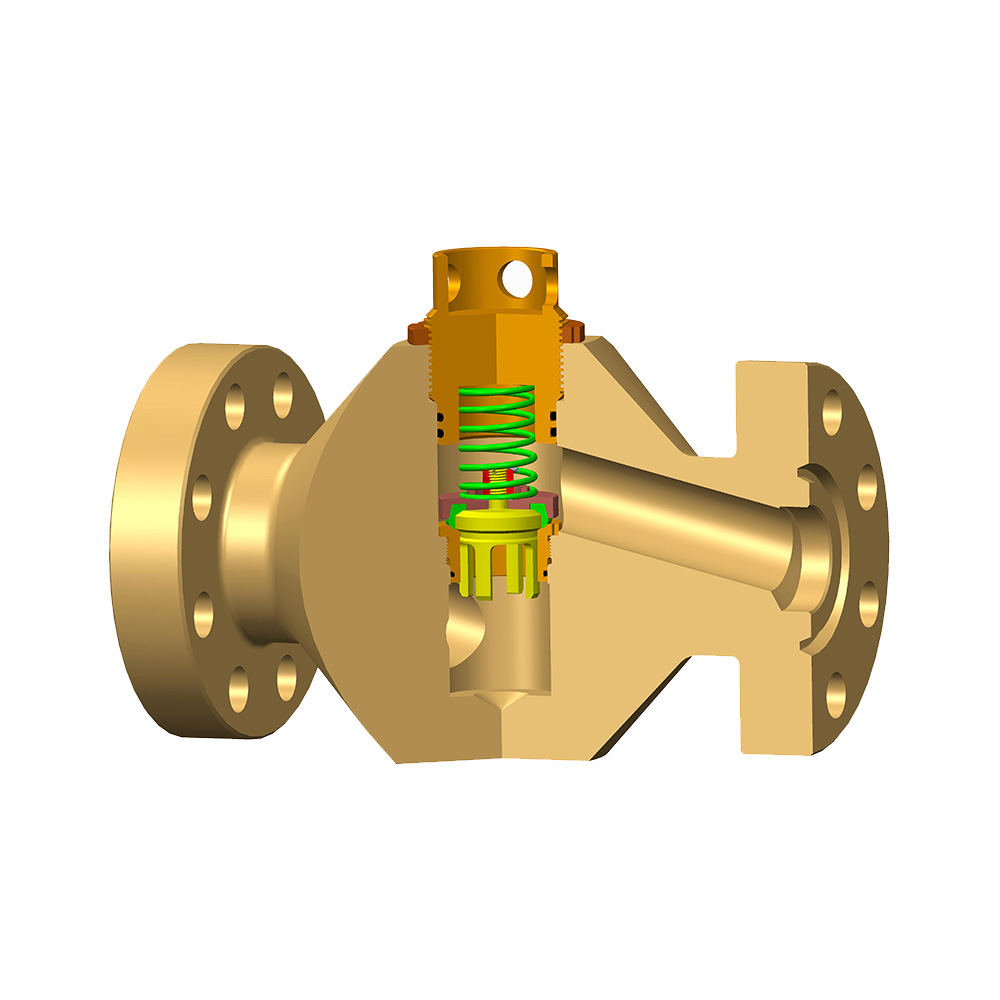
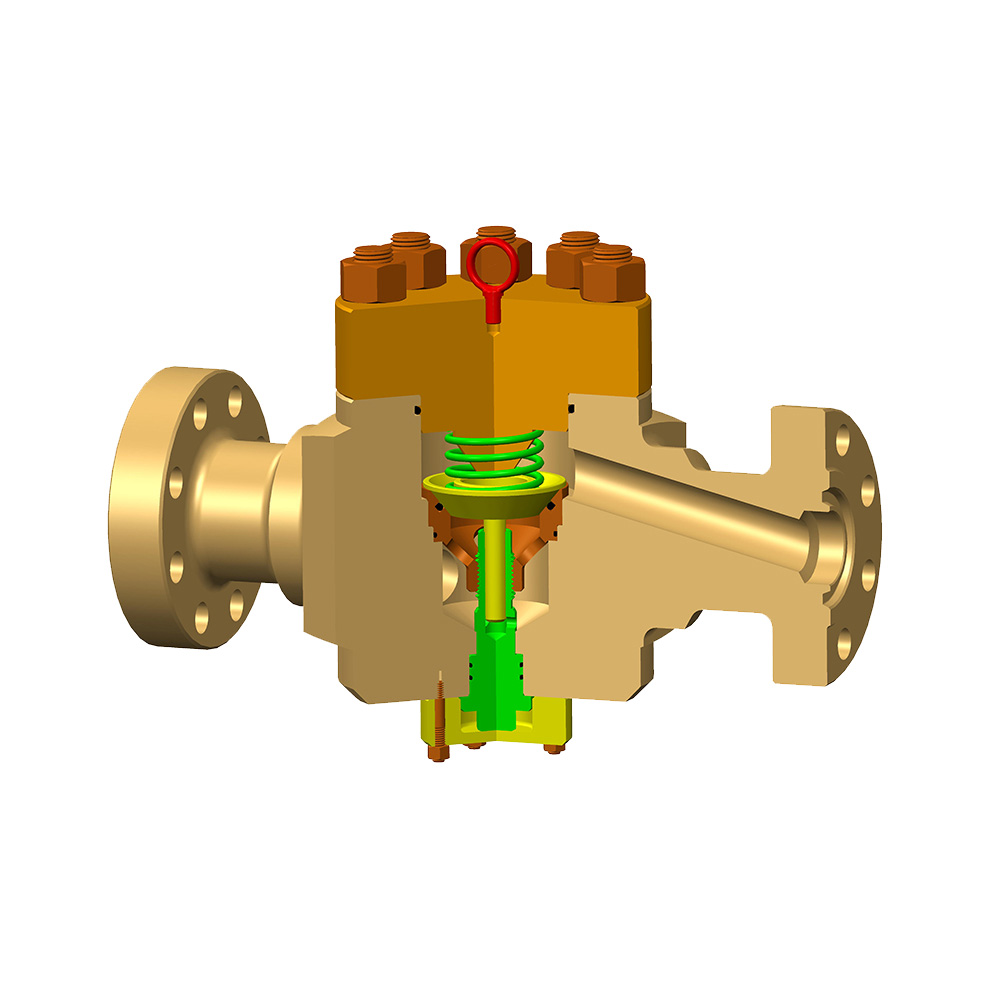
Le valvole di ritegno sollevano il disco lungo una guida verticale. Si chiudono rapidamente, mantengono una sede salda anche ad alta pressione ed evitano l'inclinazione del disco che affligge i design degli swing.
Il costo è una pressione di rottura più elevata, tipicamente tra 0,5 e 2 psi a seconda della molla montata. Su una linea del gas a bassa pressione tale penalità è evidente. Su una testa pozzo o sullo scarico di un compressore, dove la chiusura rapida e una sede affidabile in pressione contano molto più di una frazione di psi, la risposta comune è la costruzione di tipo lift. Il meccanismo condiviso dalle valvole a saracinesca, a farfalla e di ritegno nei servizi petroliferi è trattato in modo più approfondito in questa panoramica delle tecnologie delle valvole principali nell'industria petrolifera, che vale la pena leggere se si desiderano i dettagli strutturali.
Disegni di freccette e flapper
Le valvole di ritegno Dart e Flapper posizionano un disco piatto o conico direttamente su una sede. Sono compatti, non necessitano quasi di alcun involucro di installazione e si chiudono rapidamente al gas.
Producono inoltre la caduta di pressione più elevata tra i quattro modelli e l'usura si concentra su una singola faccia di tenuta, pertanto le perdite tendono ad apparire gradualmente dopo cicli intensi. I rami dell'aria strumentale e i pattini della stazione di compressione - corse brevi, spazi ristretti - sono luoghi sensati per un flapper. Una trasmissione principale da dodici pollici non lo è.
Se non si è sicuri del modello adatto, è utile esaminare la classe di pressione e la gamma di dimensioni coperte dalla famiglia di prodotti della valvola di ritegno prima di decidere sullo stile del corpo.
Dimensionamento e pressione di rottura: dove vengono prese le scelte più sbagliate
Una valvola di ritegno viene dimensionata in base alla portata, mai copiando il diametro del tubo: il sovradimensionamento è la ragione più comune per cui una valvola di ritegno del gas si guasta precocemente.
La pressione di cracking è la pressione differenziale minima richiesta per sollevare il disco dalla sua sede. I progetti di altalena richiedono il minimo, circa 0,5 psi. I modelli con sollevamento a molla e doppia piastra richiedono di più. Montare una valvola di ritegno caricata a molla su una linea che non può fornire la sua pressione di apertura e il disco rimarrà parzialmente aperto, vibrando, finché il perno della cerniera, la boccola di guida o la superficie della sede non cede.
La caduta di pressione è l’altro lato dello stesso mestiere. Passare ad una taglia in più riduce la caduta di pressione ma aumenta il rischio di vibrazioni. Ridurre di una dimensione aumenta la velocità, il che aiuta a mantenere il disco aperto ma aumenta la caduta di pressione. Il metodo affidabile consiste nel calcolare prima il flusso normale e quello minimo, quindi verificare la pressione di cracking rispetto al caso di flusso minimo, non al caso di progetto.
 Sollevare valvola di ritegno nella categoria Valvola di ritegno Pagina del prodotto per la valvola di ritegno di sollevamento, utile insieme alle indicazioni su dimensionamento del flusso, pressione di apertura, compromessi in termini di caduta di pressione e selezione del materiale della sede per il servizio del gas. Visualizza il prodotto →
| Progettazione | Tipica pressione di cracking | Velocità di chiusura | Caduta di pressione relativa | Dove si inserisce nel servizio gas |
|---|---|---|---|---|
| Altalena | Circa 0,5 PSI | Lento | Basso | Linee di trasmissione pulite e asciutte; installazione orizzontale |
| Doppia piastra | Circa 0,5–1 psi | Veloce | Medio | Scarico del compressore, skid di trasmissione del gas |
| Sollevamento/pistone | Circa 1–3 psi | Veloce | Medio to high | Teste pozzo ad alta pressione, linee con forti sbalzi di pressione |
| Dardo/falda | Circa 0,5–2 psi | Veloce | Alto | Rami dell'aria strumentale, skid del compressore, corse brevi |
Materiali e sigillature per gas umido, acido e caldo
La scelta del materiale del sedile nel servizio del gas si riduce a tre domande: cosa c'è nel gas, quanto è caldo e se è presente idrogeno solforato. Se una qualsiasi di queste risposte è sfavorevole, è necessario riconsiderare sia l’acciaio del corpo che il materiale delle guarnizioni.
Sul gas naturale secco, la combinazione standard è un corpo in acciaio al carbonio con finiture in acciaio inossidabile 13Cr o 316. Aggiungete acqua libera, anidride carbonica o H2S e il quadro cambia: il servizio acido richiede la selezione dei materiali secondo NACE MR0175 / ISO 15156, che in pratica significa acciaio inossidabile 316L o duplex ed elastomeri classificati per lo stesso ambiente.
Anche le guarnizioni elastomeriche si comportano diversamente nel gas rispetto al liquido. Il gas permea la gomma più facilmente e una rapida decompressione può lasciare il gas disciolto intrappolato all'interno dell'elastomero, espandendolo e provocandone la formazione di vesciche o lacerandolo: il meccanismo noto come decompressione esplosiva. Questo è il motivo per cui il servizio di gas ad alta pressione spesso accetta una classe di tenuta inferiore in cambio di un design con sede completamente metallica.
Anche la temperatura è inevitabile. Il nitrile ordinario si degrada notevolmente sopra i 90°C, l'FKM resiste fino a circa 200°C e oltre si trova il PTFE o la tenuta metallo-metallo. Segnala al tuo fornitore sia la temperatura operativa massima che quella minima anziché solo le condizioni normali: l'infragilimento dovuto all'avviamento a freddo provoca tanti guasti sul campo quanto l'invecchiamento termico.
Installazione e manutenzione: i guasti che realmente accadono
L'orientamento dell'installazione è il punto in cui iniziano gli errori sul campo. Le valvole oscillanti sono orizzontali, quindi il perno della cerniera si trova su un asse orizzontale. Le valvole di sollevamento devono essere verticali, in modo che la gravità possa riportare il disco nella sua sede. I design con flapper e freccette sono i più tolleranti all'orientamento dei quattro, il che è uno dei pochi veri vantaggi.
Gli errori effettivamente visualizzati nel servizio vengono raggruppati in quattro gruppi:
- Disco vibrante: valvola sovradimensionata o pressione di rottura troppo elevata per la linea, che lascia il disco vibrante parzialmente aperto.
- Danni dovuti alle onde di pressione: il flusso inverso in una linea del gas chiude di colpo il disco e il picco a monte deforma la sede o il corpo.
- Perdite dalla sede: corpi solidi o scaglie di laminazione intrappolati sulla superficie della sede oppure un elastomero che si è indurito con l'età.
- Usura di cerniere e guide: molto spesso sulle linee di scarico del compressore dove la pulsazione è continua.
 Valvola di ritegno a cerniera nella categoria Valvola di ritegno Pagina del prodotto per la valvola di ritegno Flapper, adatta per la revisione con la pianificazione della manutenzione in merito agli intervalli di ispezione, agli articoli soggetti a usura e ai pezzi di ricambio corrispondenti al modello. Visualizza il prodotto →
La pianificazione della manutenzione può rimanere semplice: trattare la valvola di ritegno come un elemento soggetto a usura, non come un raccordo permanente. Gli intervalli di ispezione seguono il dovere: lo scarico del compressore e la manutenzione della testa pozzo richiedono solitamente un controllo di sei mesi, mentre una linea di trasmissione pulita può ragionevolmente durare da uno a due anni. Mantenere le superfici delle sedi, gli elastomeri e le molle come ricambi adatti al modello costa meno che sostituire le valvole complete.
Un ultimo punto: spurgare e lavare ogni nuova linea prima della messa in servizio. Scorie di saldatura e ruggine sono la causa più frequente di perdite dalle sedi delle valvole di ritegno del gas e raramente la colpa è della valvola stessa.
Domande frequenti
Qual è la differenza tra una valvola di ritegno a sollevamento e una valvola di ritegno a battente per il gas?
Una valvola di ritegno solleva il disco lungo una guida verticale, che garantisce una corsa breve, una chiusura rapida e una sede affidabile ad alta pressione, al costo di una maggiore pressione di apertura e caduta di pressione. Una valvola di ritegno a battente fa ruotare il disco su una cerniera, il che garantisce una migliore capacità di flusso e una minore caduta di pressione, ma una chiusura più lenta e una maggiore tendenza a vibrare se sovradimensionata. I tipi di sollevamento dominano lo scarico del compressore e le funzioni della testa pozzo; i tipi di oscillazione sono adatti a lunghe linee di trasmissione.
Le valvole di ritegno del gas devono essere installate orizzontalmente?
No. È meglio installare le valvole a battente orizzontalmente in modo che il perno della cerniera rimanga su un asse orizzontale. Le valvole di sollevamento devono essere verticali in modo che la gravità possa riposizionare il disco. I design a doppia piastra e a cerniera tollerano la maggior parte degli orientamenti, ma la freccia del flusso deve sempre corrispondere alla direzione effettiva del flusso di gas.
Quale pressione di apertura devo aspettarmi da una valvola di ritegno caricata a molla?
Circa da 0,5 a 2 psi sui modelli comuni da mezzo pollice a due pollici. Le dimensioni più grandi solitamente sviluppano una maggiore pressione di rottura dalla stessa molla. Se il flusso minimo genera solo 0,2 psi di differenziale, una valvola caricata a molla non si aprirà mai completamente: scegli una molla più morbida o passa a un design oscillante.
È possibile utilizzare la stessa valvola di ritegno sia sul gas naturale che sull'aria compressa?
Strutturalmente, di solito sì, ma i requisiti relativi ai materiali e alla certificazione differiscono. Il gas naturale acido richiede la selezione del materiale NACE MR0175, mentre l'aria strumentale è generalmente soddisfatta dall'acciaio al carbonio con guarnizioni in nitrile. Se la stessa valvola è destinata anche alle tubazioni della testa pozzo, deve soddisfare i relativi requisiti API 6A o API 6D.
Con quale frequenza è necessario ispezionare le valvole di ritegno del gas?
Sei mesi sono un intervallo ragionevole per le posizioni di scarico del compressore e della testa pozzo in cui la pulsazione è continua; uno o due anni sono difendibili per linee di trasmissione pulite e asciutte. Due segnali giustificano un'ispezione tempestiva: rumore anomalo della valvola e oscillazione regolare della pressione a monte.
Specificare una valvola di ritegno per il gas è davvero una questione di ordine. Decidere prima la velocità di chiusura richiesta, poi la pressione e le dimensioni di fessurazione e solo dopo il materiale. Riprendi la sequenza all'indietro e di solito lo scoprirai poche settimane dopo la messa in servizio, con un disco che vibra e una valvola che non è mai stata realmente difettosa.